Trong xưởng cơ khí, không ít người có thói quen cài một tốc độ rồi cắt đủ thứ vật liệu. Người thì nghĩ cắt chậm cho an toàn, người lại chuộng cắt nhanh cho kịp tiến độ. Thực tế, máy cưa vòng không có một tốc độ chung cho mọi loại phôi. Mỗi vật liệu có quy luật cắt riêng, và cắt sai nhịp thì lưỡi cưa lẫn máy đều chịu thiệt.
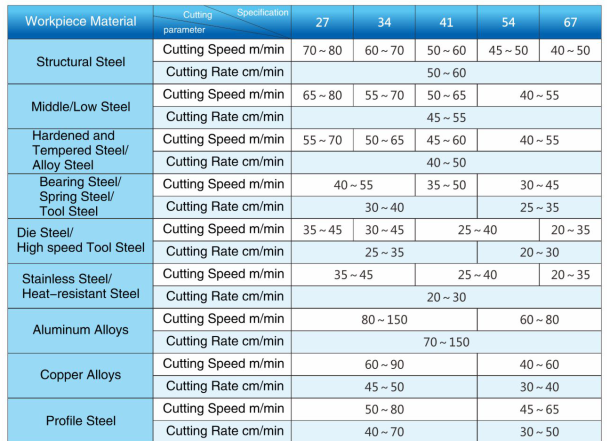
Theo bảng tốc độ cắt tham khảo của nhà sản xuất, nhôm hợp kim là loại cắt nhanh nhất, khoảng 60 đến 150 mét mỗi phút tùy cỡ lưỡi. Thép kết cấu và thép thấp, trung bình nằm ở mức 40 đến 80 mét mỗi phút. Đồng hợp kim và thép hình cũng cho phép chạy khá nhanh. Ở chiều ngược lại, thép ổ bi, thép lò xo, thép dụng cụ chỉ nên cắt khoảng 30 đến 55 mét mỗi phút. Thép khuôn, thép gió và inox là nhóm phải cắt chậm nhất, có khi chỉ từ 20 đến 45 mét mỗi phút.
Quy luật chung khá dễ nhớ: vật liệu càng cứng, càng dai thì càng phải cắt chậm. Lưỡi bản càng rộng thì tốc độ càng giảm.
Đây là bảng chọn tốc độ cưa lưỡi cưa vòng
Vì sao vật liệu cứng phải cắt chậm?
Ví dụ lúc lau bàn bằng giẻ. Lau nhẹ nhàng thì không sao. Nhưng gặp vết bẩn cứng đầu rồi chà thật nhanh, thật mạnh, chỉ một lúc là giẻ nóng lên, tay cũng thấy nóng. Đó chính là ma sát sinh nhiệt.
Lưỡi cưa cũng vậy. Mỗi răng cưa là một điểm cọ vào phôi. Cắt vật liệu mềm như nhôm thì ma sát ít, nhiệt thoát theo phoi nhanh nên chạy nhanh được. Còn inox vừa cứng vừa dai, lại dẫn nhiệt kém, nên nhiệt dồn hết vào đầu răng. Chạy nhanh thì đầu răng nóng lên rất nhanh, mòn và mẻ chỉ sau vài lát cắt, mặt cắt cháy xỉn màu, đôi khi lưỡi gãy giữa chừng. Giảm tốc độ xuống đúng mức thì nhiệt kịp thoát, lưỡi cắt êm và bền hơn hẳn.
Cách chọn tốc độ cắt: 4 bước
Bước 1: Xác định đúng vật liệu. Thép carbon, thép hợp kim, inox hay nhôm đều có mốc tốc độ khác nhau. Với inox, nên biết rõ mác (304, 316...) vì inox cứng hơn thì cắt chậm hơn.
Bước 2: Chọn lưỡi phù hợp với vật liệu. Lưỡi bi-metal M42, M51 dùng cho thép thông thường. Với inox, nên dùng dòng lưỡi chuyên cho inox (như dòng HS) để chịu nhiệt tốt hơn.
Bước 3: Tra tốc độ theo bảng, rồi bắt đầu ở mức thấp trong khoảng cho phép. Thay vì chọn ngay con số cao nhất, nên chạy ở giữa hoặc thấp trong khoảng, theo dõi vài lát cắt đầu rồi mới tăng dần.
Cắt sai tốc độ thì mất gì?
-
Cắt quá nhanh với vật liệu cứng: lưỡi nóng, mòn sớm, mẻ răng, gãy lưỡi.
-
Cắt quá chậm với vật liệu mềm như nhôm: phoi dính vào răng, cắt nặng, mặt cắt xấu.
-
Tốc độ sai kéo theo: máy rung, mặt cắt cong, tốn điện, hao các bộ phận truyền động.
Mỗi loại vật liệu và mỗi dòng máy có thể cần chỉnh khác nhau. Nếu Quý Khách cần tư vấn chọn đúng lưỡi cưa và tốc độ cho vật liệu của mình, liên hệ để Cơ Thành để được hỗ trợ